Artykuł sponsorowany
Jak ograniczyć ręczne przeładowania ciężkich form stalowych w hali produkcyjnej
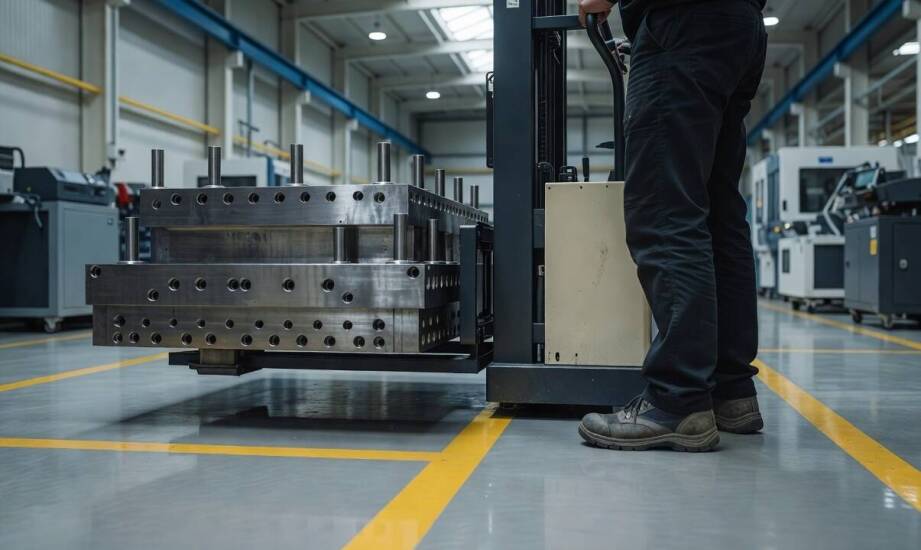
Wydajność hali produkcyjnej wyraźnie spada, gdy każda dodatkowa ręczna przekładka ciężkiej formy stalowej zaburza rytm pracy. Pracownicy, zamiast realizować procesy technologiczne, tracą energię na podnoszenie i przenoszenie masywnych elementów bez wsparcia mechanicznego. Ręczny transport wewnętrzny wprowadzający chaos na stanowiskach roboczych bezpośrednio przekłada się na groźne przestoje i zwiększa ryzyko wypadków. Zastosowanie odpowiednich urządzeń transportu bliskiego pozwala uniknąć tych komplikacji, jednak najpierw trzeba zlokalizować najwęższe gardła w całym systemie komunikacyjnym zakładu.
Przeczytaj również: Przegląd nowoczesnych technologii w produkcji taśmy do przenośników taśmowych: co nowego na rynku?
Gdzie pojawia się najwięcej ręcznych przejęć ładunku?
Ręczne manipulowanie ciężarami najczęściej występuje podczas przemieszczania elementów ze strefy składowania do punktu przygotowania zbrojenia. Kolejny krytyczny etap to transport do miejsca właściwego betonowania, a następnie przekazanie formy do strefy wibrowania i ostatecznego obszaru rozformowywania. Każde takie przekazanie ładunku między strefami wymusza wstrzymanie pracy innych maszyn i zaangażowanie nawet kilku operatorów jednocześnie. Produkcja elementów wtryskowych lub betonowych prefabrykatów wymaga wieloetapowej obróbki tego samego narzędzia. Wynika to z faktu, że brak zintegrowanej ścieżki przejazdu zmusza załogę do wielokrotnego odkładania i ponownego podnoszenia potężnej ramy stalowej. Zamiast szacować uogólnione straty minutowe, warto zauważyć, że kumulacja takich ręcznych operacji potrafi trwale zaburzyć harmonogram zmiany. Oczekiwanie na wolne ręce do pomocy wywołuje efekt domina, w którym kolejne stanowiska technologiczne stoją w miejscu.
Rozwiązaniem tego logistycznego problemu stają się elektryczne wózki paletowe oraz precyzyjne podnośniki hydrauliczne. Urządzenia te płynnie przejmują formy bezpośrednio na punktach styku procesów, ograniczając do zera konieczność fizycznego dźwigania przez członków załogi. Transport odbywa się szybko, a zmechanizowane platformy bez trudu przewożą narzędzia tam, gdzie zastosowanie stacjonarnej suwnicy jest niemożliwe lub zupełnie nieuzasadnione ekonomicznie. Automatyzacja przemieszczania gabarytów pozwala specjalistom skupić się wyłącznie na procesie technologicznym, eliminując rolę tragarzy z listy ich codziennych obowiązków roboczych.
Jak infrastruktura ogranicza manewrowanie formą?
Wąskie drogi transportowe stanowią główną barierę dla bezkolizyjnego przemieszczania wielkogabarytowych szalunków. Prawidłowo wytyczona trasa dla sprzętu kołowego wymaga utrzymania szerokości wynoszącej minimum 120 centymetrów. Zgodnie z zasadami projektowania przestrzeni przemysłowych, należy zachować również bezpieczny odstęp roboczy na poziomie 50 centymetrów od stałych regałów. Ewentualne nachylenie ramp i podjazdów na drodze przejazdowej nie powinno przekraczać pięciu procent. Niespełnienie tych parametrów geometrycznych zmusza operatorów wózków do wykonywania dodatkowych obrotów, skomplikowanego cofania i nieustannego omijania przeszkód. Nadmiar wymuszonych manewrów w ciasnych korytarzach podnosi ryzyko zarysowania lub wgniecenia bocznych ścian formy.
Stan posadzki przemysłowej bezpośrednio wpływa na efektywność logistyki wewnętrznej. Nierówności, szczeliny dylatacyjne i ubytki w warstwie betonu powodują wzrost oporu toczenia. Taka sytuacja zmusza silniki elektryczne wózków do pracy pod większym obciążeniem i przyspiesza zużycie poliuretanowych rolek jezdnych. Publikacje techniczne udostępniane przez markę TOR-INDUSTRIES wskazują, że zastosowanie odpowiednio wyważonych podnośników z nisko osadzonym środkiem ciężkości chroni ładunek przed niekontrolowanym kołysaniem. Dopasowanie konstrukcji wózka do parametrów infrastruktury zapobiega przeciążeniom napędów.
Eliminacja wstrząsów podczas przewozu ułatwia pracę na stanowiskach finalnej obróbki. Klasycznym przykładem jest moment, w którym na zewnętrznej ściance szalunku instaluje się wibrator do betonu wyposażony w odpowiednie uchwyty mocujące. Stalowa konstrukcja przejmuje wtedy bardzo silne drgania z silnika, co bezwzględnie wymaga jej wcześniejszego, wysoce stabilnego osadzenia na gruncie. Wykorzystanie precyzyjnego sprzętu podnoszącego pozwala na idealne opuszczenie szalunku w wyznaczonym miejscu bez potrzeby jego ręcznego dopychania łomami.
Sprawny i bezpieczny przepływ materiałów w hali produkcyjnej zależy nie od samej redukcji masy formy, lecz przede wszystkim od usunięcia zbędnych punktów jej przeładunku. Zoptymalizowanie ścieżek komunikacyjnych i wdrożenie mechanicznych platform transportowych skraca ogólny czas obróbki, skutecznie niwelując wąskie gardła. Przedsiębiorstwa odchodzące od ręcznego przenoszenia elementów odnotowują mniejszą liczbę uszkodzeń posadzek i zauważalny spadek wskaźników urazowości wśród załogi. Zintegrowany system transportu zamienia chaotyczną halę w wysoce powtarzalne środowisko produkcyjne, w którym każda operacja ma swój ściśle określony rytm.
Kategorie artykułów
Polecane artykuły

Wędzarnia ze starej cegły jako element dekoracyjny w ogrodzie

Jak połączyć kształt twarzy, wadę wzroku i codzienny rytm w doborze oprawek

W jaki sposób laboratorium w Wodzisławiu Śląskim wspiera walkę z zapaleniem reumatoidalnym stawów?
